

200g/m²의 니들펀치 폴리프로필렌 지오텍스타일은 밀도가 높은 펠트처럼 보입니다. 날실도 없고 위사도 없습니다. 그 힘은 섬유질이 엉킬 때까지 배트를 통해 섬유질을 끌어당기는 수천 개의 가시 바늘에서 비롯됩니다. 부직포 지오텍스타일을 만드는 방법에 대한 간략한 대답은 다음과 같습니다. 스테이플 섬유를 열고, 혼합하고, 웹으로 카드화하고, 배트로 교차 랩핑하고, 기계적으로 또는 열적으로 접착하고, 롤로 감습니다. 분리, 여과, 배수에 사용되는 니들 펀칭 지오텍스타일은 주로 기계적 결합에 의존합니다.
이러한 구별은 구매 단계에서 중요합니다. 부직포 지오텍스타일을 단위 면적당 질량만으로 지정하면 롤이 현장에서 성능을 발휘하는지 여부를 결정하는 변수(섬유 혼합, 웹 균일성, 바늘 밀도 및 열고정 조건)를 놓칠 수 있습니다. 제조 경로는 동일한 200g/m² 라벨이 있는 두 롤이 다르게 작동할 수 있는 이유를 설명합니다.
핵심 답변: 직조기가 아닌 4단계
부직포 토목섬유 생산은 크게 네 가지 단계를 따릅니다. 각 단계는 별도의 기계로 실행되거나 연속 라인으로 연결될 수 있습니다.
- 웹 형성: 섬유는 개봉되고, 혼합되고, 카드 처리되고, 교차 랩핑되어 균일한 배트로 만들어집니다.
- 웹 본딩: 배트는 섬유를 서로 고정하기 위해 바늘로 꿰매거나 열 접착하거나 화학적으로 접착합니다.
- 마무리: 직물은 열 경화, 캘린더 처리, 슬릿 처리 또는 표면 처리될 수 있습니다.
- 권선 및 검사: 완성된 토목섬유는 감겨지고, 테스트되고, 포장됩니다.
니들 펀칭은 우수한 유전율과 천공 저항성을 갖춘 두껍고 다공성 구조를 생성하기 때문에 많은 지오텍스타일 등급에서 널리 사용됩니다. 그 과정은 짜여지지 않습니다. 그것은 얽힌다.
1단계: 섬유 베일 개봉 및 혼합
대부분의 니들펀치 지오텍스타일은 폴리프로필렌이나 폴리에스테르 스테이플 섬유로 시작됩니다. 섬유는 압축된 베일로 도착합니다. 베일 오프너는 베일을 다발로 나눕니다. 그런 다음 개봉 기계는 해당 다발을 분리하여 섬유가 첨가제, 착색제 또는 재활용 섬유와 일관되게 혼합될 수 있도록 합니다. 블렌딩은 레시피가 설정되는 곳입니다. 예를 들어, 70/30 순수-재활용 혼합물은 눈으로 보는 것이 아니라 무게로 제어해야 합니다. 그렇지 않으면 완성된 롤의 강도와 기공 크기가 달라집니다.
대형 배치 블렌더는 작은 계량 오류를 줄여주기 때문에 지오텍스타일 라인에서 흔히 사용됩니다. 혼합 비율이 표류하면 나중에 약한 부분, 일관성 없는 두께 또는 여과 구멍으로 나타날 수 있습니다. 에 관한 기사 섬유 혼합 기계의 작동 원리 기계적인 부분을 좀 더 자세히 설명합니다.
수분도 중요합니다. 습한 섬유는 슈트에 연결될 수 있는 반면, 지나치게 건조한 섬유는 정전기를 발생시켜 날아갈 수 있습니다. 작업자는 일반적으로 섬유 손상과 개방 강도의 균형을 맞춥니다. 개방이 너무 적으면 덩어리가 생기고, 너무 많으면 짧은 섬유와 먼지가 생성됩니다.
2단계: 카딩, 크로스래핑 및 웹 균일성
개봉된 혼합물은 카딩 기계에 공급됩니다. 카딩 와이어는 다발을 개별 섬유로 열어서 기계 방향으로 어느 정도 정렬하고 얇은 웹을 형성합니다. 이 시점에서 웹은 섬세합니다. 그런 다음 크로스 랩퍼는 웹을 컨베이어 위에서 앞뒤로 접어서 더 두꺼운 배트를 만듭니다. 접는 횟수, 전달 속도 및 드래프트 비율에 따라 배트 무게와 너비가 결정됩니다.
단위 면적당 질량이 실제로 만들어지는 곳입니다. 카드 공급이 다를 경우 크로스래퍼에서는 이를 수정할 수 없습니다. 크로스 래퍼 벨트 장력이 고르지 않으면 배트의 한쪽 가장자리가 더 무거워질 수 있습니다. 허용 오차가 ±5%인 200g/m² 타겟은 롤 전체에서 10g/m² 스윙을 허용합니다. 더 엄격한 프로젝트에서는 ±2% ~ ±3%가 필요할 수 있습니다. 이러한 차이는 여과 성능과 솔기 강도에서 흔히 볼 수 있습니다.
예시적인 적용 범위. 최종 사양은 섬유 유형, 바늘 밀도 및 프로젝트 설계에 따라 다릅니다.
3단계: 니들 펀칭: 직물이 강도를 얻는 방법
배트는 니들 펀칭기에 들어갑니다. 바늘판에는 수천 개의 가시바늘이 장착되어 있습니다. 보드가 위아래로 움직일 때 바늘이 배트를 관통하고 미늘이 윗면에서 바닥으로 섬유 다발을 운반하며 그 반대의 경우도 마찬가지입니다. 그 결과 직조 구조가 아닌 3차원 섬유 얽힘이 발생합니다. 부직포 지오텍스타일에 인장강도, 내천공성, 치수안정성을 부여하는 단계입니다.
주요 설정에는 바늘 게이지, 미늘 모양, 관통 깊이, 바늘 밀도 및 분당 스트로크가 포함됩니다. 일반적인 조정은 바늘 밀도입니다. 펀치가 너무 적으면 강도가 낮고 느슨하고 보송보송한 천이 남습니다. 펀치를 너무 많이 사용하면 섬유가 손상되고 구멍이 생기며 신장이 줄어들 수 있습니다. 주어진 토목섬유 등급에 대해 바늘 패턴과 라인 속도는 일반적으로 인장, 천공 및 투과성 테스트를 통과한 샘플에서 설정됩니다.
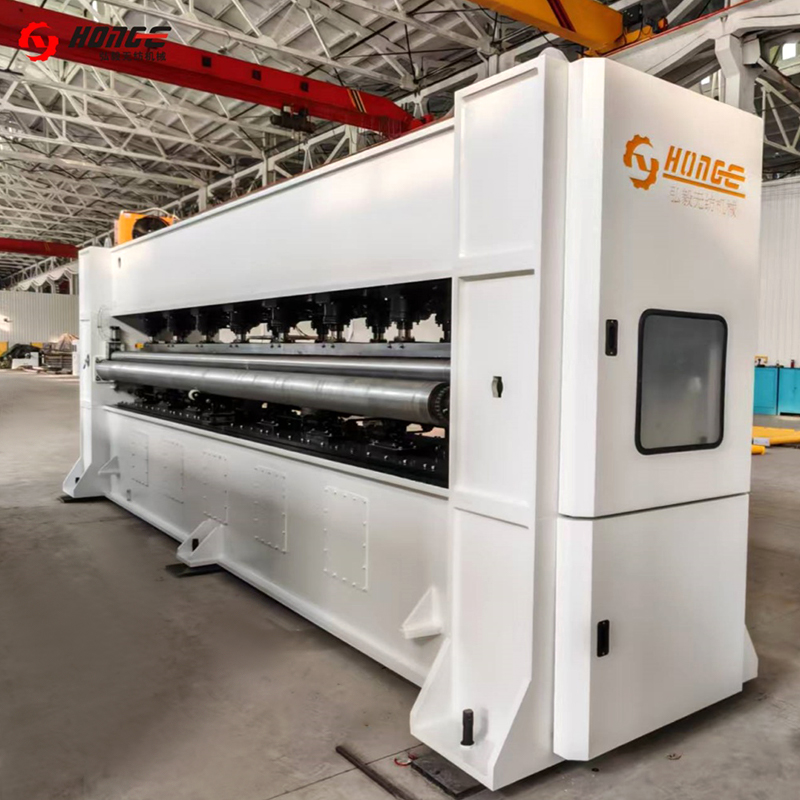 HYZC 니들 펀칭기 부직포의 보강 및 표면처리에 사용되는 부직포 기계입니다. 우리는 요구 사항을 충족시키기 위해 완전한 범위의 바늘 직기를 생산할 수 있습니다... 제품보기 →
니들 펀칭도 기공 크기에 영향을 미칩니다. 섬유의 섬도와 배트 중량이 여전히 지배적이지만 섬유가 더 많이 얽힐수록 겉보기 구멍 크기는 더 작아지는 경향이 있습니다. 이것이 바로 동일한 폴리머를 사용하는 두 개의 바늘형 지오텍스타일이 서로 다른 여과 특성을 가질 수 있는 이유입니다.
4단계: 마무리, 열 세팅, 와인딩
니들링 후 직물은 열고정 오븐이나 캘린더를 통과할 수 있습니다. 열 세팅은 치수를 안정화하고 수축을 줄이며 표면 매끄러움을 수정할 수 있습니다. 노출된 용도에 사용되는 지오텍스타일의 경우 UV 안정제는 일반적으로 나중에 뿌리기보다는 섬유 또는 혼합 단계에서 추가됩니다. 슬리팅과 엣지 트리밍이 이어지며, 직물은 조절된 장력으로 롤에 감겨집니다.
와인딩은 단순해 보이지만 그 자체로 품질 위험을 초래합니다. 장력이 너무 낮으면 운송 중에 롤이 망원경처럼 보일 수 있습니다. 장력이 너무 높으면 직물이 늘어나서 지정된 신율을 잃을 수 있습니다. 롤 직경, 코어 크기 및 접합 방법은 특히 지속적인 설치가 필요한 프로젝트의 경우 선적 전에 합의되어야 합니다.
완성된 토목섬유를 변화시키는 품질 변수
아래 표는 완성된 롤이 사양을 충족하는지 여부를 가장 자주 결정하는 변수에 각 생산 단계를 연결합니다.
| 무대 | 메인 컨트롤 | 일반적인 목표 | 무시하면 위험하다 |
|---|---|---|---|
| 섬유 개방 및 블렌딩 | 블렌드 비율, 개도율, 수분감 | 중요한 혼합물의 경우 중량 기준 ±1% ~ ±2% | 다양한 강도, 색상, 기공 크기 |
| 카딩 | 웹 균일성, 섬유 배향성 | ±3% ~ ±5% 질량 변화 | 얇은 반점과 여과 구멍 |
| 크로스 랩핑 | 배트 무게, 너비, 접힌 횟수 | 단위 면적당 질량 ±2% ~ ±3% | 무거운 가장자리와 고르지 않은 롤 |
| 니들 펀칭 | 바늘 밀도, 깊이, 바늘 종류 | 애플리케이션별 샘플로 확인 | 낮은 인장 강도 또는 섬유 손상 |
| 열 세팅 및 와인딩 | 온도, 장력, 롤 직경 | 지정된 경우 ±2°C 및 ±2% 장력 | 수축, 신장 또는 신축 롤 |
프로세스가 샘플에서 생산 라인으로 확장되는 방식
실험실 샘플은 작은 카드와 바늘 펀치 장치에서 만들어질 수 있지만 생산에는 라인 전반에 걸쳐 일치하는 속도와 장력이 필요합니다. 오프닝, 블렌딩, 카딩, 크로스 랩핑 및 니들 펀칭 단계는 카드가 크로스 랩퍼를 굶기지 않고 공급할 수 있고 니들 직기가 섬유에 과부하를 주지 않고 필요한 밀도로 작동할 수 있도록 크기를 조정해야 합니다.
이는 장비 선택이 단순한 기계 문제가 아닌 프로세스 문제가 되는 지점입니다. 200g/m² 여과 지오텍스타일은 500g/m² 강화 펠트보다 더 단단한 웹 균일성이 필요할 수 있습니다. 두 등급을 모두 실행하는 라인에는 조정 가능한 드래프트 비율, 바늘판 패턴 및 감기 장력이 필요합니다. Changshu Hongyi Non Woven Machinery는 개봉 및 혼합 기계, 카딩 기계, 크로스 랩퍼, 니들 펀칭 기계, 완전한 니들 펀칭 펠트 및 토목섬유 라인을 포함하여 20년 이상 부직포 생산 장비를 공급해 왔습니다. 더 폭넓게 검토할 수 있습니다. 부직포 생산 설비 단일 기계를 전체 라인과 비교하는 경우 범위입니다.
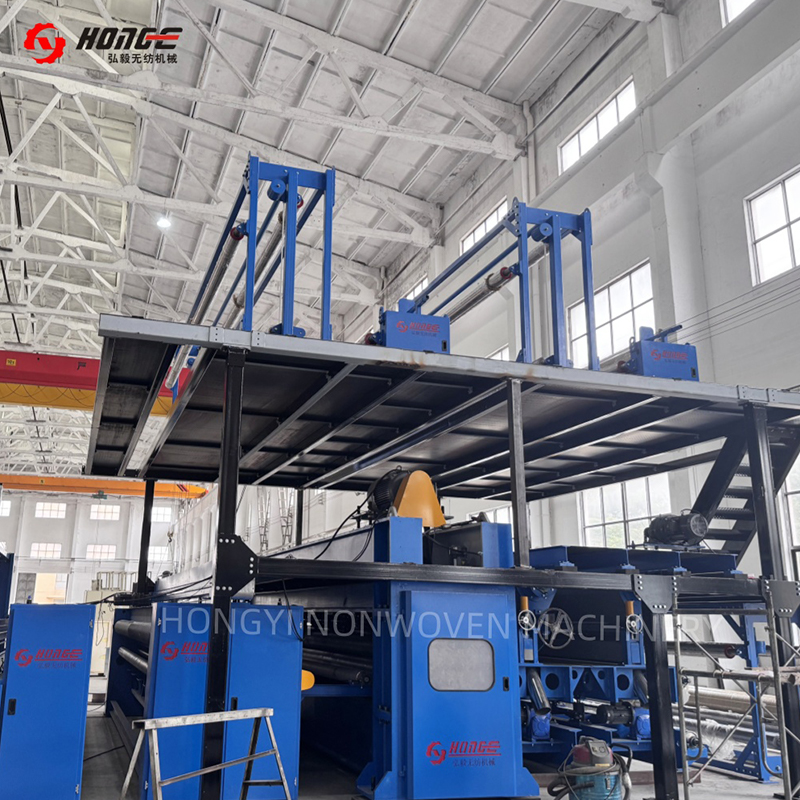 HYL 니들 펀칭 펠트 생산 라인 이 니들 펀칭 펠트 생산 라인은 자동차, 여과, 토목섬유, 단열재 분야에 적용할 수 있는 내구성이 뛰어나고 다용도인 부직포를 제조하는 데 사용됩니다. 제품보기 →
FAQ: 부직포 토목섬유가 만들어지는 방법
부직포 지오텍스타일은 재활용 플라스틱으로 만들어지나요?
예. 재활용 폴리프로필렌과 폴리에스테르를 사용할 수 있지만 투입물은 분류되고 일관성이 있어야 합니다. 용융 흐름이나 섬유 길이의 변화는 니들링 동작과 최종 강도를 변경할 수 있습니다.
니들펀칭 지오텍스타일과 열접착 지오텍스타일의 차이점은 무엇입니까?
니들 펀칭 지오텍스타일은 기계적 얽힘으로 결합되므로 일반적으로 더 두껍고 다공성입니다. 열접착 지오텍스타일은 열 융합을 사용하여 다양한 여과 특성을 지닌 더 얇고 강한 직물을 생산할 수 있습니다.
니들 펀칭기는 몇 개의 바늘을 사용합니까?
바늘판에는 수천 개의 바늘을 담을 수 있습니다. 중요한 숫자는 전체 개수만이 아니라 단위 면적당 바늘 밀도, 침투 깊이, 분당 스트로크 수입니다.
같은 라인이 다른 지오텍스타일 무게를 만들 수 있나요?
예. 작업자는 섬유 공급 속도, 크로스 랩퍼 접기 횟수, 바늘 밀도 및 라인 속도를 변경합니다. 각 변경 사항은 단위 면적당 질량, 인장, 천공 및 투과성 테스트를 통해 검증되어야 합니다.
부직포 지오텍스타일을 만드는 방법은 하나의 원칙으로 귀결됩니다. 균일한 섬유 웹을 형성한 다음 이를 안정된 직물로 얽히게 합니다. 섬유 선택은 화학적 및 UV 기준선을 설정합니다. 카딩과 크로스 랩핑은 무게와 균일성을 설정합니다. 니들 펀칭은 강도와 기공 구조를 설정합니다. 마감 및 와인딩은 설치를 통해 이러한 특성을 보호합니다. 지오텍스타일 라인을 지정하는 경우 기계 명판뿐만 아니라 각 단계의 프로세스 창을 비교하십시오.


