

부직포 변환 생산 라인의 작업이 고객이 바로 사용할 수 있는 제품이 되는 곳입니다. 메인 라인을 떠나는 니들 펀칭 펠트 또는 열 접착 충전재의 점보 롤은 너비에 맞게 자르고, 지정된 밀도로 감고, 관리 가능한 롤 크기로 자르고, 대부분의 경우 표면을 안정화하기 위해 다림질하거나 열 고정해야 합니다. 변환이 얼마나 잘 수행되는지에 따라 판매 가능한 제품이 되는 직물의 양, 해당 제품이 롤에서 롤까지 얼마나 일관성이 있는지, 가장자리 트림이나 거부된 스크랩으로 끝나는 양이 결정됩니다.
부직포 변환이란 무엇입니까?
부직포 변환 refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
변환 작업에서는 숨겨진 품질 문제가 드러나기 때문에 구별이 중요합니다. 평량이 고르지 않은 웹은 고르게 감기지 않습니다. 장력을 잘못 제어하면 슬리터가 절단되기 전에 가벼운 천이 늘어나고 너비가 변경될 수 있습니다. 섬유 준비조차도 영향을 미칩니다. 큰 챔버 블렌더 기계 섬유를 일관되게 혼합하지 않으면 밀도 변화가 변환 스테이션으로 전달됩니다. 그렇기 때문에 숙련된 공장 관리자는 전환 성능을 단지 마감 장비가 아닌 전체 라인의 척도로 간주합니다.
변환은 니들 펀칭, 열 접착, 에어레이드, 스펀본드, 멜트블로운 등 업계에서 사용되는 대부분의 직물 제품군에 적용됩니다. 위생 롤에는 정확한 폭 제어가 필요합니다. 청소용 천에는 가장자리가 깔끔하게 정리되어 있어야 하고 롤의 견고성이 일관되어야 합니다. 토목섬유에는 안정적인 현장 설치를 허용하는 공차가 필요합니다.
부직포 변환 공정 단계별
부직포 롤 변환은 라인이 슬리팅, 되감기 또는 시트 절단 중 어디에 구성되는지에 관계없이 정의된 순서를 따릅니다.
- 풀기 — 점보 롤은 장력을 일정하게 유지하는 브레이크 또는 드라이브가 있는 풀림 스탠드에 장착됩니다.
- 슬리팅 - 회전식 칼이나 전단 절단 칼날은 웹을 목표 너비로 자릅니다.
- 되감기 - 슬릿 웹은 장력과 닙 압력이 조절되어 개별 코어에 감겨 있습니다.
- 교차 절단 또는 시트 절단 —롤은 특정 용도에 맞게 짧은 통나무나 시트로 절단됩니다.
- 마무리 - 다림질, 열고정 또는 가장자리 밀봉을 통해 표면 일관성과 치수 안정성이 향상됩니다.
- 검사 및 포장 — 포장 및 라벨링 전에 가장자리, 롤 밀도 및 치수를 확인합니다.
오븐이나 니들링 구역에 들어가는 배트 균일성은 완성된 롤이 폭 전체에 걸쳐 균일한 두께를 갖는지 여부를 결정합니다. 에이 부직포 진동 피더 균일성이 설정되는 첫 번째 장소 중 하나입니다. 배트가 다양하면 변환 스테이션에서는 이를 장력 변동 및 표면 결함으로 간주합니다.
일반적인 변환 방법
| 방법 | 일반적인 출력 | 일반 제품 |
|---|---|---|
| 롤 슬리팅 | 폭 50~2,000mm의 완성된 롤 | 위생 rolls, wipes, industrial roll goods |
| 시트 절단 | 쌓이거나 접힌 시트 | 물티슈, face masks, interlining |
| 다이 커팅 | 모양의 구성요소 | 화장용 패드, 의료용 드레싱 |
| 열 또는 초음파 접착 | 밀봉된 가장자리 및 적층 섹션 | 보호 커버, 필터 포켓 |
성능을 발휘하는 변환 장비
신뢰할 수 있는 변환 장비는 정밀한 장력 제어, 깔끔한 절단, 반복 가능한 권선이라는 세 가지 기능으로 정의됩니다. 장력 조절 기능은 가벼운 웹이 늘어나거나 무거운 펠트가 늘어나는 것을 방지합니다. 절단 정확도는 롤이 실제로 라벨에 표시된 너비를 충족하는지 여부를 결정합니다. 권취 밀도는 고객이 고속으로 롤을 풀 때 롤의 동작 방식에 영향을 미칩니다.
슬리팅 단계에서는, HYFQ 슬리팅 머신 경화된 롤에 대한 정밀한 블레이드 위치 지정을 사용하여 섬유가 녹거나 울퉁불퉁한 트림 없이 깨끗하고 직선적인 가장자리를 생성합니다. 이는 청소용 천이나 의료용 물티슈와 같은 제품의 경우 가장 중요한데, 가장자리에 섬유질 하나가 떠 있으면 품질 거부가 발생합니다.
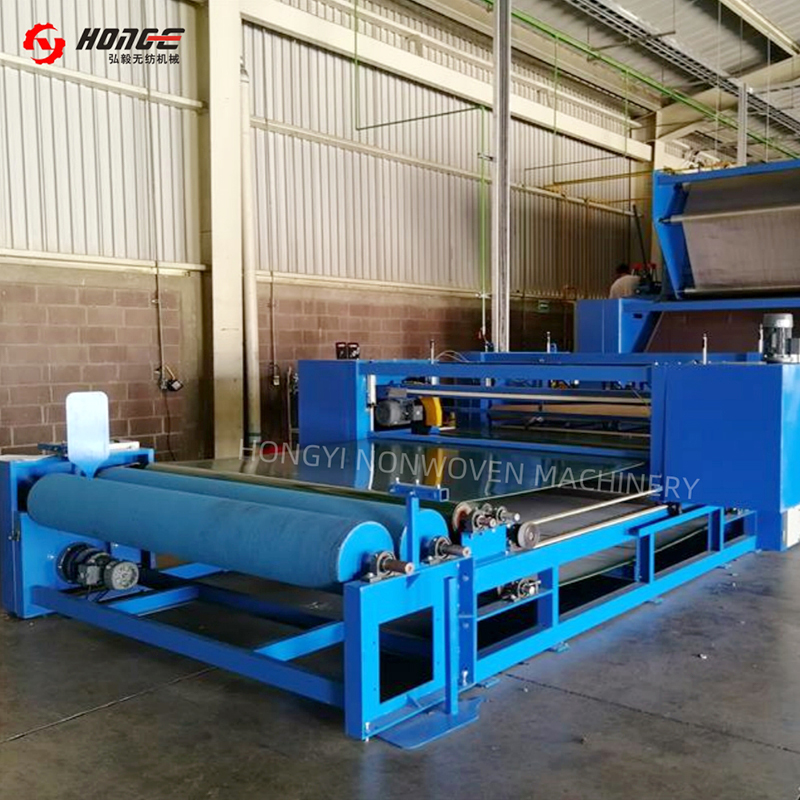 부직포 슬리팅 머신 공급업체 및 도매 | 홍이 Changshu Hongyi Non Woven Machinery Co., Ltd.는 중국 부직포 슬리팅 기계 공급업체 및 제조업체입니다. 통합 플랫폼, 정밀성... 제품보기 →
롤 빌딩은 방정식의 나머지 절반입니다. 에이 HYSJ 와인더 및 커터 각 완성된 롤이 코어에서 외부 레이어까지 균일한 견고성을 갖도록 전체 와인딩 스트로크에 걸쳐 장력 프로파일을 관리합니다. 설정된 길이에 도달하면 기계는 라인을 멈추지 않고 절단하여 새 코어로 이송하므로 롤 교환 낭비가 직접적으로 줄어듭니다.
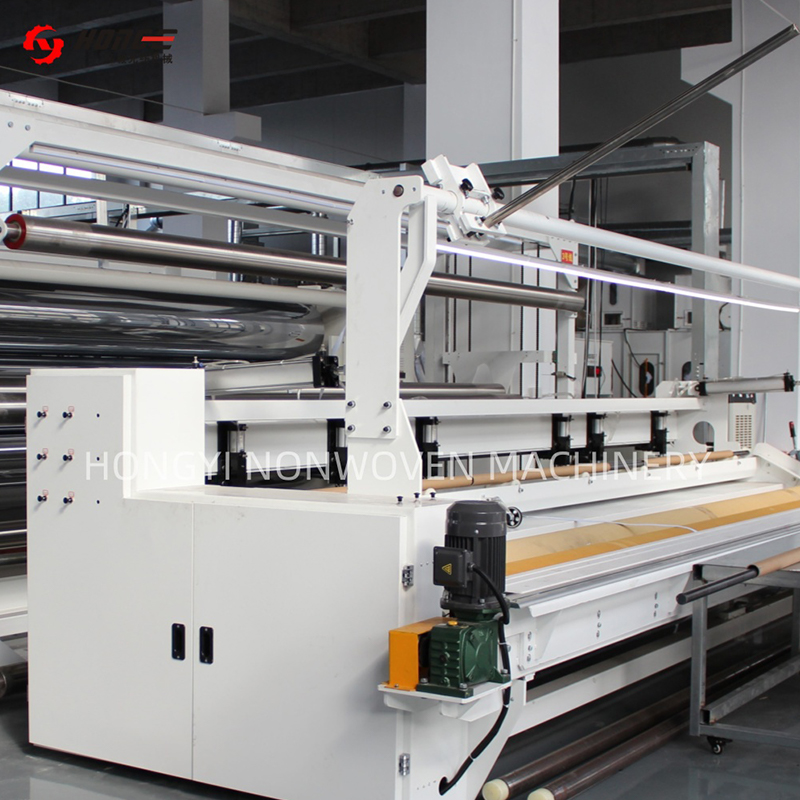 부직포 슬리팅 및 와인딩 기계 공급업체 | 홍이 Changshu Hongyi Non Woven Machinery Co., Ltd.는 중국 부직포 슬리팅 및 와인딩 기계 공급업체 및 제조업체입니다. 폭 10m 이하,... 제품보기 →
열 접착 충전재와 니들 펀치 펠트는 일반적으로 마무리 과정에서 이점을 얻습니다. 에이 HYTG 부직포 다림질기 제어된 열과 표면 압력을 적용하여 느슨한 섬유를 매끄럽게 하고 직물을 안정화하므로 후속 슬리팅으로 가장자리가 더 깨끗해지고 최종 롤은 보관 시 치수 안정성을 유지합니다.
 부직포 다림질 기계 공급업체 및 제조업체 | 홍이 Changshu Hongyi Non Woven Machinery Co., Ltd.는 중국 부직포 다림질 기계 공급업체 및 제조업체입니다. 2-3 롤러, 폭 2000-7... 제품보기 →
사내 변환과 아웃소싱 변환 비교
이미 부직포 롤 제품을 생산하고 있는 제조업체의 경우 내부 변환을 추가하거나 확장하는 결정은 일반적으로 통제와 마진에 달려 있습니다. 3.2미터 점보 롤을 외부 변환기로 배송하면 화물, 처리 및 두 번째 마진 계층이 추가되고 완성된 롤이 고객에게 도달하는 것이 지연됩니다.
사내 변환을 통해 리드 타임이 단축되고 아웃소싱하기에는 비경제적인 맞춤형 주문이 가능해졌습니다. 또한 품질 문제를 눈에 띄게 유지합니다. 롤이 심하게 감기면 라인 작업자는 동일한 교대조에서 이를 확인하고 업스트림 원인을 수정할 수 있습니다. 아웃소싱은 시험판, 매우 적은 양 또는 가끔씩만 사용되는 전문 기능이 필요한 제품의 경우 여전히 합리적입니다.
- 리드타임 통제 —제3자에게 대기하는 대신 오늘의 생산을 오늘 전환합니다.
- 수확량 유지 — 라인이 허용하는 경우 내부 재사용을 위해 가장자리 트림 및 시동 폐기물을 수집합니다.
- 맞춤 주문 —변환기의 최소값을 협상하지 않고 50mm 이상의 소매 폭 주문을 수락합니다.
- 품질 피드백 - 결함 지점을 업스트림 프로세스 매개변수로 직접 변환합니다.
변환 시 품질 관리 및 공차
변환 품질은 밀리미터와 그램 단위로 측정됩니다. 위생용품 및 물티슈 제품의 폭 허용 오차는 일반적으로 ±1~±2mm입니다. 산업용 펠트 제품은 일반적으로 ±3mm에서 작동합니다. 롤 밀도는 목표 견고성 범위로 표현되며 롤의 무게, 직경, 접촉압력 등을 측정하여 확인합니다. 가장자리 직진도를 육안으로 검사합니다. 모래시계나 종 모양은 롤이 커질수록 악화되는 장력 문제를 나타냅니다.
변환 시 낭비는 결코 0이 아니지만 제어 가능합니다. 아래 차트는 잘 운영되는 선에서 해당 폐기물이 일반적으로 나타나는 위치를 보여줍니다.
자동화는 인간에 의존하는 폐기물의 비율을 줄입니다. 자동 롤 교환, 사전 설정된 길이 계산 및 자동 장력 조정은 두 번째로 큰 원인인 롤 교환 손실을 줄였습니다. 15분 수동 롤 교체와 3분 자동 교체 사이의 차이는 교대 전반에 걸쳐 의미 있는 생산 시간을 추가합니다.
변환 장비를 구입할 때 찾아야 할 사항
변환 장비 구매는 기계를 제품 믹스에 맞추는 것부터 시작됩니다. 주로 물티슈를 운영하는 라인은 바늘로 구멍을 뚫은 토목섬유 롤을 매일 운영하는 라인과 요구사항이 다릅니다.
- 속도 호환성 - 변환 라인은 가장 느린 생산 라인에 공급되는 속도를 따라잡아야 합니다.
- 폭 범위 —최대 트림 너비뿐만 아니라 사용 가능한 최소 및 최대 너비도 확인하세요.
- 롤 직경 용량 —풀기 스탠드가 실제로 생산하는 점보 롤 중량을 처리할 수 있는지 확인하십시오.
- 장력 조절 —가벼운 원단과 무거운 원단은 다르게 반응하므로 빠른 반응을 보이는 독립적인 장력 영역을 찾으세요.
- 자동화 수준 —자동 코어 로딩, 접합 및 롤 변경은 라인에서 가장 큰 인건비를 직접적으로 줄여줍니다.
- 에너지 및 유지보수 —모터 효율, 블레이드 교체 간격 및 마모 부품에 대한 접근을 비교합니다.
변환 문제는 일반적으로 메인 라인과 마감 장비 사이의 경계를 넘어 진단되기 때문에 공급업체 경험은 다른 라인 부문보다 변환에 더 중요합니다. Changshu Hongyi Non Woven Machinery는 멕시코, 브라질, 터키, 이집트, 방글라데시 및 베트남을 포함한 20개 이상의 국가에 설치된 부직포 기계 및 장비 분야에서 20년 이상 경력을 보유한 공급업체 중 하나입니다. 이러한 폭은 다양한 원자재, 기후 및 작업자 기술 수준에 맞게 라인을 조정해야 할 때 도움이 됩니다.
커밋하기 전에 공급업체의 최근 내용을 검토하세요. 업계 뉴스 일회성 프로토타입을 판매하는 대신 제품 부문에서 적극적으로 라인을 구축하고 지원하고 있는지 확인하기 위한 사례 참조입니다.
부직포 변환에 대해 자주 묻는 질문
부직포 변환은 부직포 제조와 동일합니까?
아니요. 제조업은 웹 형성과 접착을 통해 직물 자체를 생산합니다. 변환은 제조된 롤을 크기, 상처, 절단 또는 완제품으로 변환합니다. 제조는 직물 특성을 결정하고 변환은 제품 형식과 유용성을 결정합니다.
슬릿 부직포 롤의 실제 너비 공차는 얼마입니까?
위생용품 및 물티슈 제품의 경우 폭 허용 오차는 ±1~±2mm가 일반적입니다. 더 무거운 산업용 펠트와 지오텍스타일의 경우 ±3mm가 더 일반적입니다. 허용 오차는 직물 무게, 가장자리 품질 및 풀림 장력 안정성에 따라 다릅니다.
하나의 변환 라인이 다양한 부직포 유형을 처리할 수 있습니까?
예, 한도 내에서 가능합니다. 슬리팅 라인은 일반적으로 블레이드 유형, 장력 설정 및 감기 매개변수를 조정할 수 있는 경우 니들 펀칭, 열 접착 및 에어레이드 직물을 처리할 수 있습니다. 매우 가벼운 멜트블로운 웹과 무겁고 딱딱한 펠트에는 다른 나이프 시스템이나 와인딩 롤러 표면이 필요할 수 있습니다.
변환 시 가장 큰 숨겨진 비용은 무엇입니까?
롤 변경 가동 중지 시간과 시동 시 거부된 롤은 가장 과소평가된 두 가지 비용입니다. 두 가지 모두 자동 롤 변경 및 반복 가능한 장력 제어를 통해 직접 감소되므로 제품 변경이 잦은 라인에서 이러한 기능이 신속하게 효과를 발휘합니다.


